
Πώς να επιλέξετε TPE για την κάλυψη με έγχυση: Βασικοί παράγοντες, επιλογή υλικού και παράμετροι επεξεργασίας
Στην τελευταία μου ανάρτηση, περπάτησα μέσα απότι είναι πραγματικά το TPEείναι καιγιατί λιώνει και μεταμορφώνεται σαν πλαστικόαντί να θεραπεύεται όπως το καουτσούκ. Αυτή η ερώτηση απαντά στο τι είναι το TPE. Δεν απαντά όμως στο πώς να επιλέξετε τη σωστή ποιότητα όταν ένα τμήμα πρέπει να περάσει από ένα πραγματικό καλούπι, σε μια πραγματική γραμμή παραγωγής, με μια πραγματική προθεσμία.
Η επιλογή TPE για την κάλυψη με κάθετη κάλυψη ξεκινά από τη λειτουργία του τμήματος, όχι από το φύλλο δεδομένων του υλικού. Συμβαδίστε τη σκληρότητα, τη ρευστότητα και τη θερμική συμπεριφορά με το καλούπι, τον κύκλο παραγωγής και τις συνθήκες λειτουργίας. Εάν επιτύχετε αυτή τη συμβατότητα, το τμήμα θα βγει συνεπές, ισχυρό και έτοιμο για τον επόμενο σταθμό.
Η εν λόγω ιδέα, δηλαδή η αντιστοίχιση του υλικού με την εφαρμογή, βρίσκεται στη βάση κάθε επιλογής που παρουσιάζω παρακάτω. Εξηγεί επίσης γιατί δύο προϊόντα που κατασκευάστηκαν από τη «νομίμως» ίδια ποιότητα TPE μπορεί να λειτουργούν τόσο διαφορετικά μόλις βγουν από την καλούπωση.
Γιατί το TPE είναι ένα προτιμώμενο υλικό για εφαρμογές κάστινγκ με έγχυση;
Ένα άκαμπτο πλαστικό μέρος σχίζεται κάτω από επανειλημμένη παραμόρφωση. Ένα σκληρυμένο λάστιχο χρειάζεται ξεχωριστό βήμα σκλήρυνσης και δεν μπορεί απλώς να αναλυθεί. Κανένα από τα δύο δεν ταιριάζει σε κάθε σχεδιασμό στην εργαστηριακή μου επιτραπέζια.
Το TPE είναι προτιμώμενο για την κάλυψη με έγχυση, διότι λειτουργεί σε συμβατικό εξοπλισμό θερμοπλαστικών, παραλείπει το στάδιο βουλκανισμού και επιτρέπει σε ένα μαλακό TPE να συνδεθεί άμεσα με ένα σκληρό πλαστικό σε ένα μόνο κύκλο. Αυτό μειώνει το χρόνο κύκλου, μειώνει τις δευτερεύουσες συναρμολογήσεις και επιτρέπει στα απόβλητα να επιστρέφουν στη διαδικασία αντί να καταλήγουν στον κάδο.
Οι περισσότερες εγκαταστάσεις παραγωγής πλαστικών διαθέτουν ήδη εξοπλισμό για την κατασκευή μέσω κάλυψης. Μια ποικιλία TPE που λειτουργεί στον ίδιο εξοπλισμό απομακρύνει την ανάγκη για ξεχωριστή πρέσα για καουτσούκ ή φούρνο σκλήρυνσης.Διπλή καστούμαΕπιτρέπει σε ένα κατάστημα να ενώσει μια μαλακή λαβή από TPE με μια άκαμπτη λαβή σε ένα μόνο κύκλο, αντί να συναρμολογήσει δύο μέρη με το χέρι αργότερα. Αυτός είναι ένας σημαντικός λόγος που οι ομάδες εσωτερικής επεξεργασίας αυτοκινήτων επιλέγουν το TPE για σφραγίδες και λαβές: λιγότερα μέρη, λιγότερα στοιχεία στερέωσης, λιγότερες θέσεις όπου ένα μέρος μπορεί να αποτύχει. Η επανεπεξεργασία επίσης έχει σημασία. Οι προστατευτικοί κάννες και τα απορριπτόμενα μέρη μπορούν συχνά να επιστρέψουν στην κάδο, εφόσον η ποιότητα και η διαδικασία το επιτρέπουν, γεγονός που μειώνει το κόστος υλικού ανά μέρος. Στη Yudahang, αυτή είναι συνήθως η πρώτη ερώτηση που κάνω στον πελάτη: η σχεδίασή σας χρειάζεται πράγματι δύο ξεχωριστά μέρη, ή μπορεί το TPE να σας επιτρέψει να τα καλουπώσετε σαν ένα;
Ποια χαρακτηριστικά πρέπει να λάβετε υπόψη κατά την επιλογή σωματιδίων TPE για την κάλυψη με έγχυση;
Η σκληρότητα από μόνη της δεν σας λέει σχεδόν τίποτα για το πώς θα συμπεριφερθεί ένα κόκκος TPE μόλις βρεθεί μέσα στην καλούπωσή σας.
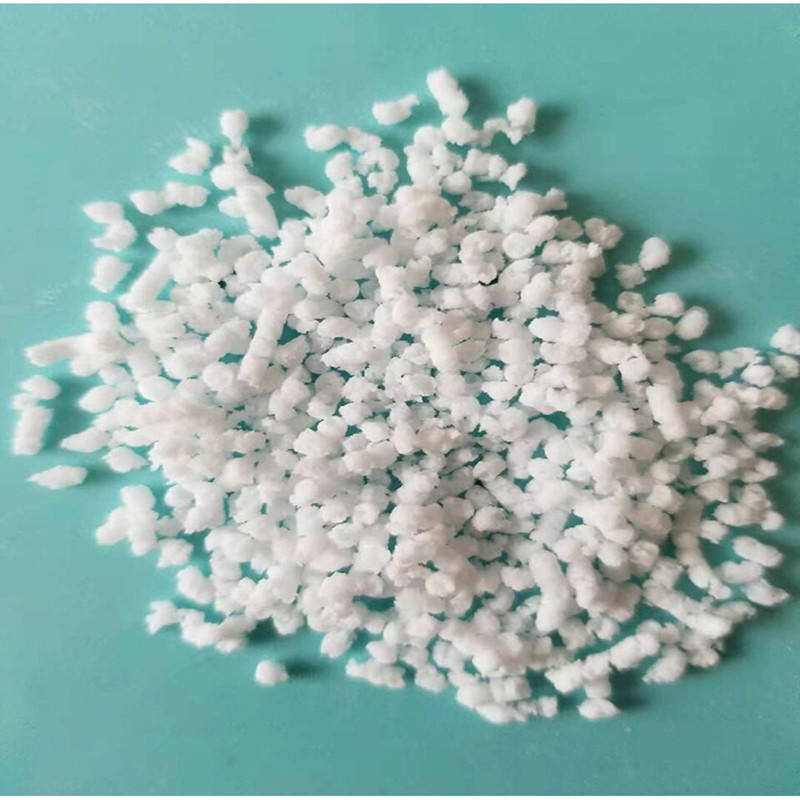
Κατά την επιλογή περλιτών TPE, ελέγξτε τη σκληρότητα, το ρυθμό ροής κατά τη λίωση, την ελαστικότητα και την αντοχή στη διάρρηξη, την παραμόρφωση συμπίεσης και τη συμβατότητα συγκόλλησης με το υπόστρωμά σας. Κάθε ιδιότητα συνδέεται με διαφορετικό τρόπο αποτυχίας, οπότε η παράλειψη κάποιας συνήθως εμφανίζεται αργότερα ως αίτηση εγγύησης, και όχι ως αποτέλεσμα εργαστηριακής μέτρησης.
Συγκεντρώνω αυτές τις ιδιότητες σε τρεις κατηγορίες: αίσθηση, ροή και εφαρμογή. Η αίσθηση περιλαμβάνει τη σκληρότητα και την ελαστικότητα, που καθορίζουν τη συμπεριφορά του μέρους στο χέρι ή κάτω από μια σφράγιση. Η ροή περιλαμβάνεισυντελεστής ροής λιωμάτωνκαι η ιξώδεια, που καθορίζουν εάν το πέλλετ θα γεμίσει μια λεπτή επιφάνεια ή έναν μακρύ διάδρομο χωρίς να υπάρχουν ανεπάρκειες. Τα καλύμματα συνδέονται με την αντοχή στη χημική επίδραση, καισυμπίεση στο σύνολο, που καθορίζουν εάν το εξάρτημα εξακολουθεί να λειτουργεί μετά από μήνες στο πεδίο, όχι απλώς έξω από την καλούπωση. Ιδού πώς συνήθως το διασπάω για έναν πελάτη:
| Περιουσία | Τι Σας Λέει | Γιατί Έχει Σημασία |
|---|---|---|
| Σκληρότητα (Shore A/D) | Αίσθηση μαλακότητας και λαβής | Ταιριάζει με την εργονομία και την πίεση στεγανοποίησης |
| Συντελεστής Ροής Λιωμένου | Πόσο εύκολα γεμίζει την καλούπωση | Αποτρέπει τις κοντές πετάξεις και τις γραμμές συγκόλλησης |
| Συμπίεση Σετ | Ανάκτηση μετά από συνεχή φορτία | Διατηρεί τις σφραγίδες και τα πακέτα αεροστεγή με την πάροδο του χρόνου |
| Συμβατότητα Δεσμών | Πρόσφυση στο άκαμπτο υπόστρωμα | Αποφασίζει εάν η υπερμόλυνση πραγματικά συγκρατεί |
Πώς επηρεάζει η διαδικασία κάλυψης με έγχυση TPE την ποιότητα του προϊόντος;
Δύο καταστήματα μπορεί να χρησιμοποιήσουν την ίδια ακριβώς ποιότητα TPE και παρόλα αυτά να παράγουν δύο πολύ διαφορετικά τμήματα.
Η διαδικασία της κάλυψης με έγχυση επηρεάζει την ποιότητα των προϊόντων TPE μέσω της θερμοκρασίας τήξης, της ταχύτητας έγχυσης, της πίεσης συμπίεσης και του χρόνου ψύξης. Εάν αυτά λειτουργήσουν εσφαλμένα, ακόμη και ένα καλά επιλεγμένο είδος TPE μπορεί να παραμορφωθεί, να βυθιστεί ή να σχιστεί στην πόρτα έγχυσης.
Μια θερμοκρασία λιώσιμου που είναι πολύ χαμηλή αφήνει το υλικό υποπλαστικοποιημένο, με αποτέλεσμα να γεμίζει αδύναμα και να εμφανίζει γραμμές ροής στην επιφάνεια. Αν είναι πολύ υψηλή, το υλικό μπορεί να υποστεί διάβρωση, μειώνοντας την αντοχή στην διάρρηξη ακριβώς εκεί που το τμήμα την χρειάζεται περισσότερο. Η ταχύτητα πρόστασης επηρεάζει τον τρόπο με τον οποίο το μπροστινό μέρος του λιωμένου υλικού γεμίζει την κοιλότητα: αν είναι πολύ γρήγορη, μπορεί να παγιδεύσει αέρα και να αφήσει σημάδια καμμένους κοντά στα αεραγωγούς. Η πίεση συμπίεσης και ο χρόνος συμπίεσης ελέγχουν τις σημάνσεις βουλώματος και την διαστασιολογική σταθερότητα μετά την ψύξη του τμήματος. Ο χρόνος ψύξης είναι συχνά το πρώτο πράγμα που μια εργαστηριακή μονάδα μειώνει για να επιταχύνει τον κύκλο παραγωγής, αλλά ένα τμήμα που αποσύρεται πολύ νωρίς μπορεί ακόμα να παραμορφωθεί μόλις βγει από την καλούπωση. Θεωρώ την καλούπωση και τη διαδικασία ως μέρος της απόφασης για το υλικό, όχι ως ξεχωριστό βήμα που εκτελείται μετά. Ένας εξαιρετικός βαθμός TPE που τρέχει σε μια κακή διαδικασία εξακολουθεί να σας παρέχει ένα κακό τμήμα.
Ποια είναι τα συνηθισμένα προβλήματα κατά την κάλυψη με έγχυση TPE και πώς μπορούν να επιλυθούν;
Σχεδόν σε κάθε γραμμή παραγωγής TPE εμφανίζονται κατά καιρούς μικρές αποτυπώσεις, φλας και σημάδια βουλώματος.
ΚοινόςΚαλούπωμα εισάγνωσης TPEΤα προβλήματα περιλαμβάνουν ασθενείς ροές, φλας, σημάδια βύθισης και κακή συγκόλληση στα επιστρωμένα μέρη. Τα περισσότερα οφείλονται σε ασυμβατότητα της ροής του λιωμένου υλικού, σε λάθος θερμοκρασία του καλούπι ή σε υπόστρωμα που δεν ελέγχθηκε ποτέ για την πρόσφυση εξ αρχής.
Οι κοντοί πυροβολισμοί συνήθως σημαίνουν ότι ο ρυθμός ροής της λιωμένης μάζας είναι πολύ χαμηλός για το πάχος του τοίχου, ή ότι η ταχύτητα και η πίεση της πρόστιξης έχουν ρυθμιστεί πολύ προσεκτικά για τη συγκεκριμένη γεωμετρία. Το flash δείχνει ότι το καλούπι δεν σφίγγει αρκετά σφιχτά για την ιξώδεια του υλικού στη συγκεκριμένη θερμοκρασία. Τα σημάδια βουλώματος οφείλονται σε ασθενή πίεση συμπίεσης ή σε τμήμα τοίχου που είναι π terl παχύ για να ψυχθεί ομοιόμορφα. Οι αποτυχίες συνδεσμοποίησης στα προϊόντα με επιστρώση είναι το πιο περίπλοκο πρόβλημα: η επιφανειακή ενέργεια της υποστρώσης, η θερμοκρασία του καλουπιού και η λάθος οικογένεια χημείας του TPE μπορούν όλα να προκαλέσουν την αποκόλληση μιας μαλακής συγκράτησης από μια σκληρή βάση. Στη δική μου διαδικασία ανίχνευσης προβλημάτων, ελέγχω ταυτόχρονα το υλικό και τη διαδικασία πριν κατηγορήσω μόνο το ένα ή το άλλο. Τις περισσότερες φορές, η λύση είναι μικρότερη από μια πλήρη αλλαγή υλικού. Μια ρύθμιση της θερμοκρασίας του καλουπιού ή μια μικρή αύξηση του χρόνου συμπίεσης επιλύουν περισσότερα προβλήματα απ' όσα πολλοί περιμένουν.
Συμπέρασμα
Επιλέγοντας το σωστόΤΠΕΓια την κάλυψη των απαιτήσεων της καλουποποίησης με πρόσφορη ύλη, δεν είναι ποτέ μια μόνο απόφαση. Σημαίνει να συνδυάσετε τις ιδιότητες του υλικού, το σχεδιασμό του καλουπιού και τις ρυθμίσεις της διαδικασίας με την πραγματική λειτουργία του τελικού προϊόντος, από την πρώτη παραγωγή στη γραμμή μέχρι τα χρόνια λειτουργίας στο πεδίο.
Παραπομπές
- Οσβαλντ, Τ. Α., και Τουρνγκ, Λ.-Σ. (Επιμ.).Εγχειρίδιο Κατασκευής Με Έγχυση, 3η έκδοση. Εκδόσεις Hanser, 2008.
- Ντρόμπνι, Τζ. Γ.Εγχειρίδιο θερμοπλαστικών ελαστομερών, 2η έκδοση. Elsevier, 2014.
- Χόλντεν, Γ., Κρίχελντορφ, Χ. Ρ., και Κουίρκ, Ρ. Π. (Επιμ.).Θερμοπλαστικά Ελαστομερή, 3η έκδοση. Εκδόσεις Hanser, 2004.
- Μπόουμικ, Α. Κ., και Στέφενς, Χ. Λ. (Επιμ.).Εγχειρίδιο Ελαστομερών, 2η έκδοση. CRC Press, 2000.
- ASTM Διεθνής.ASTM D395-18: Τυπικές μέθοδοι δοκιμής για τις ιδιότητες του καουτσούκ — Πλάτηση συμπίεσης.
- Ροσάτο, Δ. Β., και Ροσάτο, Μ. Γ.Εγχειρίδιο Κατασκευής Με Έγχυση. Σπρίνγκερ, 2000.